制袋機選型與工藝全解析 從塑料機械到成品袋的關(guān)鍵路徑
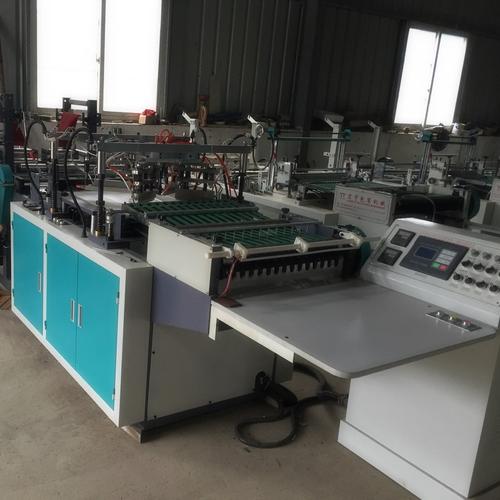
在塑料軟包裝產(chǎn)業(yè)鏈中,制袋是連接吹膜/復(fù)合與終端消費的關(guān)鍵環(huán)節(jié)。制袋機作為專用塑料機械,其選型、調(diào)試與工藝匹配直接決定袋子的外觀質(zhì)量、封口強度和生產(chǎn)效率。本文圍繞制袋設(shè)備的產(chǎn)品體系、核心機構(gòu)、工藝要點與采購建議展開,幫助從業(yè)者在“塑料機械—制袋”這一段清楚哪些參數(shù)真正影響產(chǎn)出。
一、制袋機的主要類型與適用范圍
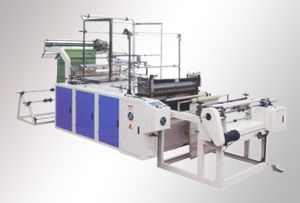
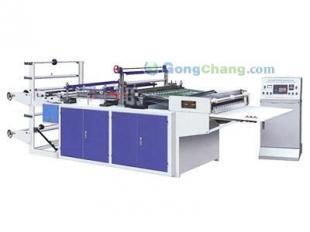
制袋機按袋型可分為背心袋機、平口袋機、邊封袋機、中封袋機、拉鏈袋機、自立袋機、連卷袋機等。按自動化程度分為半自動與全自動;按封口方式常見熱封(熱刀、脈沖、超聲波)。例如超市購物袋多采用背心袋機(含沖床與折邊),食品復(fù)合袋多用中封/三邊封制袋機,液體包裝則傾向自立袋機配合多列封口。選型時應(yīng)先明確袋型、材料結(jié)構(gòu)(PE、PP、PET/AL/PE復(fù)合膜)、袋寬范圍與產(chǎn)速目標。
二、決定成袋質(zhì)量的核心機構(gòu)
1)放卷與張力控制:磁粉制動器+張力傳感器的閉環(huán)控制,可減少套印偏差與褶皺,復(fù)合膜尤其敏感。
2)糾偏系統(tǒng):光電/超聲波糾偏保障邊封線與圖案對位,精度通常需控制在±0.5mm以內(nèi)。
3)熱封機構(gòu):上下熱封刀的溫度、壓力、時間三要素需與新料/再生料配比匹配;脈沖封口適合較厚復(fù)合膜,熱刀封口效率更高。
4)牽引與伺服同步:伺服驅(qū)動配合編碼器實現(xiàn)定長拉料,袋長誤差一般應(yīng)≤±1mm。
5)切刀與沖孔:冷切刀適合薄PE,熱切刀適合PP及厚膜;背心袋需配置沖床與廢料收集。
三、工藝參數(shù)與常見問題
封口不牢多源于溫度不足、壓力不均或膜面污染;封口起皺常與張力、冷卻時間和封刀平行度相關(guān);袋長不穩(wěn)需檢查牽引輥包膠磨損與伺服參數(shù)。生產(chǎn)中建議建立“材料結(jié)構(gòu)—熱封溫度曲線—冷卻時間”對應(yīng)表,并對每批次進料做首件封口剝離測試。換單時執(zhí)行清零校準、清潔熱封刀面、核對糾偏基準。
四、采購與驗收建議
采購塑料機械制袋設(shè)備時,除價格外應(yīng)重點核驗:適用袋寬/袋長與材料厚度范圍、最高機械速度與實際穩(wěn)定速度、伺服軸數(shù)量、糾偏與張力配置、換單時間、能耗與氣源要求,以及廠家是否提供模具/刀架的定制能力。驗收階段建議帶實際生產(chǎn)膜卷試機,至少連續(xù)運行2小時并抽檢封口強度、袋長公差和外觀,同時確認備件(熱封刀、牽引膠輥、切刀)的供貨周期。
五、與其他塑料機械的聯(lián)動
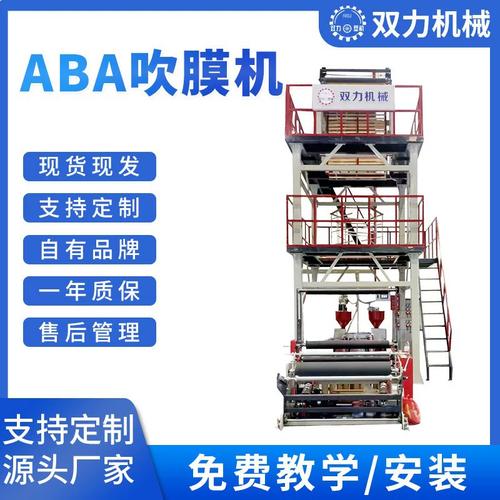
制袋并非孤立工序。吹膜機的膜厚均勻性、復(fù)合機的涂膠量與熟化狀態(tài)會直接影響制袋穩(wěn)定性;因此整線規(guī)劃時應(yīng)把制袋機的材料適配性納入吹膜與復(fù)合的工藝窗口,避免“單機達標、整線不順”。對中小廠商,可優(yōu)先配置具備伺服定長與模塊化袋型附件的機型,以兼顧多品種小批量與未來擴產(chǎn)需求。
綜上,制袋這道工序的技術(shù)核心在于張力、糾偏與熱封的協(xié)同控制。選對制袋機并建立規(guī)范的工藝參數(shù)管理,是從塑料機械投入轉(zhuǎn)化為穩(wěn)定成品袋產(chǎn)出的關(guān)鍵一步。
如若轉(zhuǎn)載,請注明出處:http://m.td-school.cn/product/28.html
更新時間:2026-11-11 06:39:28